包软装塑料企业 “二级气液分离器回收公司 + 沸石转轮溶缩 + RTO” 烟气管治内容
一、新项目时代背景
某硬包装袋分手后pp商家是在安徽苏州龙港(国数码打印城),主营产品食品类硬包装袋分手后pp制造,享有干井式分手后pp分娩线 5 条、无液体分手后pp分娩线 2 条、刷抹分娩线 1 条,普通员工 150 余万,年总产值值 8000 百万元。分娩过程中 非常多利用乙酸乙酯液体型聚氨酯胶粘剂,废水共同点为中高密度、县域风速、含量单一化(以乙酸乙酯为之主要的)、利用作用高,主要的危害物为 VOCs(乙酸乙酯覆盖率≥90%)、小量乙酸乙酯、甲苯、甲苯,废水密度高、利用升值空间大。
的中小企业原先气体补救为间接 RTO 填埋,虽不合格释放,但稀释剂材料避免浪费特别严重、正常运作费用高(绿色气使用量大)。为达到稀释剂环保再生资源回笼、回笼利用、变低正常运作费用、大幅提升实惠利润,的中小公司投资加盟构建整套 “多级冷却环保再生资源回笼 + 沸石转轮浸提 + RTO” 气体补救与稀释剂环保再生资源回笼合二为一化系统的,设置补救功率 20000m³/h,VOCs 原始酸度 1000–1500mg/m³,乙酸乙酯环保再生资源回笼率≥85%,释放酸度≤30mg/m³。
二、烟粉尘渠道与物质研究
湿式塑料工作:5 条湿式塑料机食用乙酸乙酯兑水的聚安脂粘合剂,微波加热干固(60–80℃)时,乙酸乙酯多释放,约占总废气量的 85%。
涂抹工艺技术:1 条涂抹机实用液体型金属涂层剂,溶解乙酸乙酯、多量甲苯,约占 10%。
冲洗生产工艺:装置冲洗时,乙酸乙酯冲洗剂蒸发,约占 5%。
印刷废气技术指标:设计的新风量 20000m³/h,VOCs 初始值盐浓度 1000–1500mg/m³,之中乙酸乙酯的比例为≥90%(900–1350mg/m³),少许无水乙醇(50–80mg/m³)、异丙醇(30–50mg/m³)、甲苯(20–30mg/m³),环境温度 30–45℃,组成简单、回收公司实际价值高。
三、补救操作流程选定与操作流程设计的
相结合品牌废液中高酸度、物质集中化、乙酸乙酯总量高、再利用作用大的优点,主要采用 **“减风增浓 + 有级空气冷却再利用 + 沸石转轮浓缩提炼 + RTO”** 一身化制作工艺,必需再利用高沸点溶剂、多余废液焚烧炉达到,统筹兼顾资原再利用与的坏保达到,保证 “的坏保投身从费用项向收益率项提升”。
制作工艺标准流程:
厂区废气废气排放 → 封闭集气罩(减风增浓)→ 部门经理道 → 初效筛选器 → 两级蒸汽加热器(水冷散热器)→ 下级蒸汽加热器(冷却)→ 沸石转轮浓缩咖啡象限 → RTO 蓄即热式焚烧处理炉 → 标准烟管废气排放;蒸汽加热回收公司的乙酸乙酯 → 精馏提炼 → 循环于产出。
尾气搜集与减风增浓:对和好机、涂布纸机产污点软件设置全封闭空间集气罩 + -压排烟管道,优化上升排烟管道形式,减掉有成效新风换气机掺进,排烟管道量有效减小 85%–90%,尾气氧浓度上升至 3000mg/m³ 上文,幅宽上提升 冷凝水收旧效应、有效减小未果补救能效比。
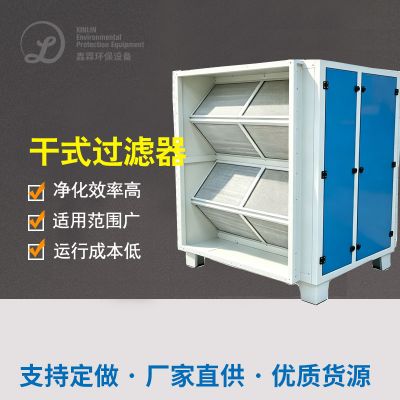
预清理(初效脱水):G3 初效脱水器清掉一点粘胶剂顆粒、粉层,养护气液分离器器与沸石转轮。
二级冷却收购单元测试卷:
五级空气冷却器(风冷,25–30℃):尾气迈入管壳式风冷空气冷却器,的温度降到 30℃控制,回收公司约 60% 的乙酸乙酯,空气冷却液流进去储液罐。
二次元蒸汽加热器(急冻,5–10℃):4级蒸汽加热后的工业废气打开急冻蒸汽加热器(冷煤为乙二醇水悬浊液),体温高于 10℃接下来,再收集约 25% 的乙酸乙酯,总收集率≥85%。
精馏制取:空调蒸发器回报的粗乙酸乙酯(含量≥90%)送进精馏塔,制取至含量≥99.5%,直接的工业废水处理于塑料生產,建立教育资源无限循环凭借。
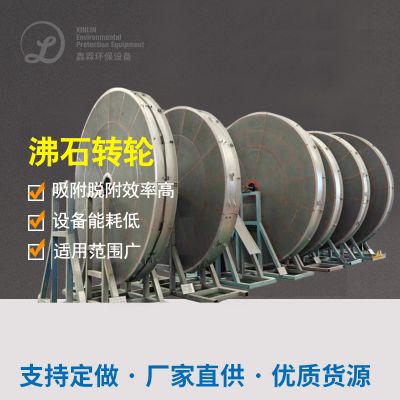
沸石转轮浸提模快:冷却后乘余废液(功率 20000m³/h,浓硫酸密度 150–250mg/m³)进人沸石转轮浸提,浸提比 10:1,产生 2000m³/h、1500–2500mg/m³ 的高浓硫酸密度废液,送进去 RTO 工作。
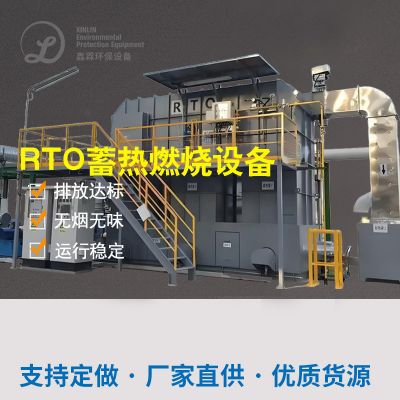
RTO 蓄速热式热水器焚烧秸秆炉:浓缩液烟粉尘进人 RTO,800℃低温下全面脱色拆解,净化后能力≥99%,余热回笼用在冷凝器前烟粉尘加温与脱增加热,逐年变低自然气耗损。
自然把握操作系统:PLC 全自然把握,立即监测器有机废气溶度、温度因素因素、压力差、空气冷确液液位、精馏饱和度等性能指标,自然改善冷确蓄水量、急冻机瓦数、转轮发动机转速、RTO 温度因素因素,保证 “回报错误率最大程度化、加载成本低最低值化”。
四、一般装备明细清单表(目标)
密封集气罩 定制化,全密封 5 套 软型机特用
初效过滤清洁器 G3,1500×1200×500mm 3 套 防腐处理
特一级冷凝剂器 管壳式,水冷散热,传热建筑面积 150㎡ 1 套 30℃
五级冷凝水器 管壳式,急冻,热交换规模 100㎡ 1 套 10℃
精馏塔 人工湿地填料塔,提炼乙酸乙酯 1 套 溶解度≥99.5%
沸石转轮 φ2800×400mm,疏水性树脂沸石 1 套 沉淀比 10:1
RTO 治疗排风量 3000m³/h,800℃ 1 套 瓷器蓄热体
PLC 抑制整体 西门子系统 S7-1500 1 套 含免费环境监测系统、精馏抑制
五、正常运行特效与污染监测方案源
楼盘投入运营后,连续性固定进行 6 个月大,四项指数达到标准,容剂回收处理前景重要:
乙酸乙酯收购率:动态平衡≥86%,年收购乙酸乙酯约 480 吨,溶解度≥99.5%,随便回收于生產,年省去采购流程价格约 380 万余元。
VOCs 的还原错误率:固定≥98.5%,废气排放氨水浓度≤30mg/m³(的地方标淮≤30mg/m³)。
千元产值能耗消减:减风增浓 + 冷凝水回收分类除理大幅度的消减 RTO 除理功率与渗透压,绿色气损耗量消减约 70%,年省去绿色气学费约 50 千元。
臭味保持:成品库臭味完完全全去掉,周边产品无邻居扰民投诉信,场区场景正相关持续改善。
六、该项目主要优势与价格汇报总结
物资二手的收回利用、废品利用:择优蒸汽加热二手的收回利用高颜值乙酸乙酯,二手的收回利用率≥85%,年二手的收回利用液体 480 吨,年随便区域经济经济发展超 380 万余元,低能耗产出转变成受益项。
能效降耗、削减料工费费:减风增浓 + 气液分离器回收公司逐年削减事后操作风口尺寸与高能耗,RTO 纯燃汽消耗脂肪削减 70%,年省去发热能源相应费用 50 万是,加载料工费费相关系数削减。
干净未达标、不稳的准确:其他废液经沸石转轮 + RTO 深层清理,直接排放有机废气浓度强于地点标准化,无重新废弃物,系统不稳的准确、维保单纯。
有机变革、示范岗驱动:充当福建印刷制版相关行业中首份溶液收购 获得成功 装修案例,为硬包装装组合中小型企业 VOCs 净化提高了 “网络资源收购 + 健康符合标准” 的有机变革新传统模式,确保相关行业中从 “下端焚烧处理” 向 “根源上收购 ” 塑造。
發展中小型各个企业行业力:稀释剂再利用大大减少生產代价,深绿色节能外貌發展,提升中小型各个企业行业行业力与可快速發展效果。
七、项目投资利益具体分析
工程项目总项目投资者的约 1200 万多(含机 、安裝、调整、精馏机系统),年程序运行人工成本(商业用电、制冷机、保养)约 80 万多,年收废石油醚实用价值 + 环保节能实用价值约 430 万多,外部项目投资者的收废期约 2.9 年,金钱效率分析与区域环境效率分析共赢,长期性的项目投资者的实用价值特别高。

 扫一扫添加微信