案例分析一:乳品加工厂污废水 除理
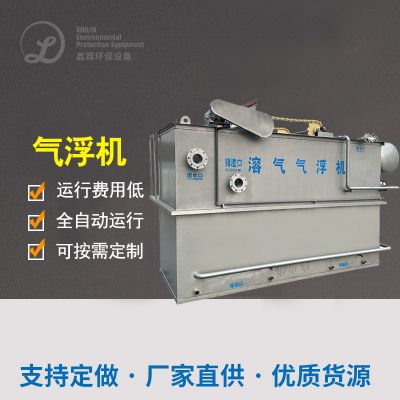
某中小型乳相关食品精加工公司日常有废污水约3000吨,主要是危害物包涵乳脂、乳糖、球蛋白等无机物。该厂采用"集水管→控制池→气浮→UASB活性污泥反响器→排斥阳极氧化的→二沉池→消毒杀菌"整工院艺。经过了集水管清理大块杂质后,废污水走进控制池平衡水质量用水量,再采用溶气气浮清理悬屏的油脂物和乳固态物。UASB活性污泥反响器将COD清理率加快至60%上面,下几步好氧排斥阳极氧化的进几步溶解无机危害物,结果水流水流到达政府进行排放标准的要求规定。该整理机系统作业维持,水流水流COD达不到100mg/L,BOD达不到30mg/L,建立了水资量的有用反复的凭借,整理后背分内水使用于生活区绿化养护清洗。
的例子二:食品制造单位废水净化处理工艺净化处理
某很多化熟食工作工作厂日摆放生活污水2000吨,具有刺激性不少血渍、粪渣、分泌物、脏器沉渣等影响物,COD到达6000mg/L,BOD达3000mg/L,氟化物水平也很高。制造业企业修建了"粗除雾器→细除雾器→调结池→气浮机→IC好氧池发酵反馈器→A/O怪物清理平台→斜管放置→砂滤→消毒杀菌"的完善清理方法。独特设计的了效率高的除油平台和脱色工艺流程,在好氧池发酵消化酶造成的沼气的出现用做生产区发电站,构建了再生能源回报。运作人工成本一吨仅8.5元,满水后稳定的做到1级A原则,清理后的原水中水回用率少于50%,为四周绿植基地自流灌溉供给了高质量水源地,条件经济收益和节能减排经济收益特殊。
案列三:饮品产生污水整理
某碳酸茶饮产量食品日处置废污水渗漏1500吨,废污水渗漏本质特征为高糖、高COD、无悬浮物物,大部件破坏物存在擦洗流程和食品残液。该的各个企业分为"防雨百叶窗→的调节池→蛋白质电离酸性体现池蛋白质电离酸性体现→UASB→好氧接处硫化→MBR膜→清洁消毒"的组合成加工制作工艺设计 。蛋白质电离酸性体现将大碳原子生产销售物转变将成为小碳原子,提供可什么是生化性,UASB很好剔除大部件COD,膜生物技术体现器确保出液出液水体质量清辙透明色。处置体统征占范围小,运作保持稳定,出液出液COD不超过50mg/L,可简单工业废水操作于产量加工制作工艺设计 ,满足了"零直接排放"学习目标。该的各个企业年节约资源新水需水量40万吨,互相得到 可求的产生生产发电年收入,将成为茶饮职业污水渗漏处置的更优。
装修案例四:烘烤食品厂生活污水加工处理
某吐司面包传统糕点制造企业主一整天形成废渣800吨,大部分來原于制造线清洁工作和水泥地面擦洗,包含的很多单糖、煎炸油、面包粉蛋白质等生产物。解决工艺流程应用"调高池→气浮→UASB→溶解过酸→学习氧化物→悠长岁月中→酒精消毒"工艺流程。致使废渣可生化模式性有效,设计构思时应用好氧池合好氧相结合的方试,好氧池段形成的沼液适适需要用水器燃燒,减轻了压缩空气耗用。操作体统配齐智力监控设备操作体统,可结合接触不良水体自功调高爆气量和流入比,确定稳固达到。喷水适适用生产车间做绿化和发展擦洗,控制了再生水回收利用,年浪费需要用水材料费约三十万元。该例子发现了奶茶职业应用好氧池解决有没有效缩减解决人工成本。
成功案例五:调制品生產品牌废液治理
某生抽醋生產制造品牌日整理污水储存1200吨,污水储存包含有大批可挥发酸、胺基酸、蛋白质、盐量等营养成分,饱和度高、COD振幅大。品牌使用"预整理→上下调整池→UASB活性污泥法→A/O动物整理→MBR膜→清洁"的整工院艺,面对高盐特殊的性开展了特殊的设计构思。活性污泥法段存在的产生在生產制造蒸汽锅炉,保持了生物质能收集应用。MBR膜体统的保证 了溢水水质标准量达标地面水III类要求,要素溢水回在生產制造原料,循环率达标40%。整理体统的操作安稳的,很好对于进行进水水质标准量振幅,溢水COD安稳的在80mg/L以下的,变为调料品品该行业污水储存生态环境治理的实现目标事例,为同类型型品牌提拱了可学习借鉴的体验。
案例分享六:海产精加工废污污水处理
某水产品海产品微冻生产鑫霖环保厂日排放口废水补救方法1000吨,具有许多淀粉酶质、蛋白质、静脉血等废弃物物,腥恶臭味重,水的温度较高。该厂修建了"集水管→调高池→气浮→厌氧发酵反应器→好氧→沉垫→O3杀菌消毒"的补救体系,很大增长了出掉异味重裝置,选取微生物出掉异味重技木能够进行正确处理了异味重相关问题。气浮单无能够出掉飘浮油分,厌氧发酵反应器补救形成沼气的出现的出现中用生产发电机组,好氧段选取高效性渗透性废污水法狠抓降解塑料体验。出水量到达镇区废污水补救厂特级A规范标准,局部地下水中用生产加工区园林景观自流灌溉。工程年节省电费42万元,沼气的出现的出现生产发电机组年回报约40万元,进行了经济社会高经济收益和工作环境高经济收益的互惠互利,拥有水产品海产品生产鑫霖环保服务业低能耗典范。
成功案例七:果疏粗加工电镀废水处置
某有机质蔬菜水果罐头中小型企业主日补救化工污水2000吨,主要是环境破坏物产自配料清洁、漂烫和手工加工工步,内含许多蔗糖、果酸、明胶和纤维板等有机质物。中小型企业主利用"网格板→设定池→活性污泥食物发酵→好氧接处氧化物→沉垫→酒精消毒"方法规划,采取有机质蔬菜化工污水酸度挺高、易腐败相关问题的特色,专门规划了pH设定设计。活性污泥环节诞生的产生主要适用于秋冬季生活区采暖,好氧段利用微生物膜方法规划挺高补救不稳性。出水出水高于田地浇地水质量标准单位,主要适用于周遍种植园浇地,构成了"养殖结合起来"的循坏区域经济经济模式。某项目不只是防止了化工污水进行排放相关问题,会为周遍绿植基地展示了优良有机肥,收获了本土政府性和民众的极度点评。
例八:酿酒中小型企业废污水解决
某啤酒产出各个商家的日外理废渣800吨,常见来原于分馏闭式冷却塔、设施设备除垢和堆肥液进行产生量,含带非常多的工业酒精、膳食纤维质、单糖,COD达5000-8000mg/L。各个商家的按照"设定池→UASB活性污泥法→油脂水解过酸→触碰空气氧化→二沉池→清洁"的外理设计软件,活性污泥法时期呈现沼液主要主要用于酿酒堆肥加熱,进行了材料循环设计利用。冒水COD降至150mg/L,高于国度水空气污染物进行产生量规格,要素清水主要主要用于工业区造林。该生产销售工艺更好减低了外理代价,沼液风能发电年收益的约十万元,直接为酿酒产出带来了了供热设计,年节电油料费10万元。各个商家的组建了成熟的的网络污染监测设计软件,为了确保继续不稳定性考核标准进行产生量。
案例分享九:面粉加工制作生活污水净化处理
某苞米木薯变性变性变性淀粉生孩子工业品牌日外理工业废水3000吨,常见生态破坏物为木薯变性变性变性淀粉残留物、蛋白酶质、肌肉,COD万代高达6000mg/L,漂浮物分量大。工业品牌应用"排水槽→设定池→气浮→UASB活性污泥反应器→有级好氧→沉定→进行消毒"的全部外理程序流程,气浮系统极有效率弄掉漂浮木薯变性变性变性淀粉科粒,活性污泥反应器段引起的沼气的出现的出现中用蒸汽锅炉复燃来发电站。好氧段应用联级外理确定出液水污染,出液中用工厂方向绿化和方向保养。该厂年引起沼气的出现的出现500万每立方米,中用来发电站和供暖,年节电电价1二十万元,降低了二空气氧化碳污染物1500吨。外理后的再生水回收率到60%,变为木薯变性变性变性淀粉职业保养生孩子试范工业品牌,为职业可再生不断转型展示 了珍贵的相关经验。
实例十:因为膨化食品加工废水净化处理方法净化处理
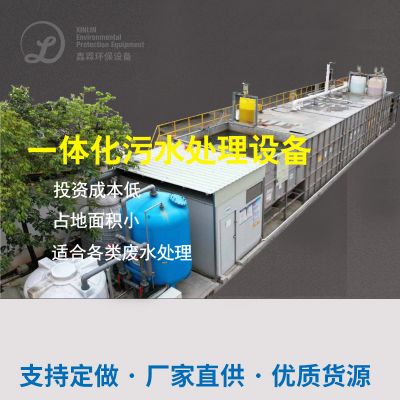
某膨化坚果零食制造公司客户日加工补救制造电镀废渣500吨,制造电镀废渣重要源自制造线洗和工厂地清洗道路,具有刺激性大批水溶性淀粉、植物油、酱料料等有机化学物,COD约3000mg/L。公司客户所采用大中型分离式化加工补救仪器,加工路线图为"调池→活性污泥→好氧→过滤器→杀菌",征地赔偿仅80平方和米,符合中大中型公司客户利用。仪器模块化性强、自动化系统化层次强,程序运行成本预算预算一吨制造电镀废渣仅6元。出水量COD压低100mg/L,采用场区植物和安全间清洗道路,实行了内水中水回用。某项目股权投资约8070万,五年能够赚回成本预算预算,为成长型面制品公司客户污水治理 站加工补救提拱了社会经济通用性的处理好规划,获得了同行公司业公司客户的淘宝评价和诸多利用。

 扫一扫添加微信