某矿山透气井废气可燃气体中二氧化氮浓硫酸浓度仅0.8%-1.2%,精准流量达200m³/s,以往技木未能治理 。
加工处理关键问题
:
丁烷氧浓度低过一氧化碳复燃上限,立即一氧化碳复燃不准许。
废气排放水流量大,必须操作模式压拉低以杜绝干扰矿山通风工作。
满足方案格式
:
用到
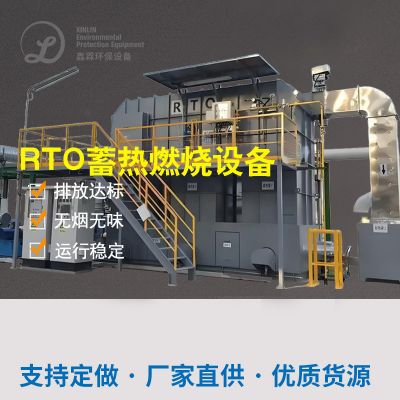
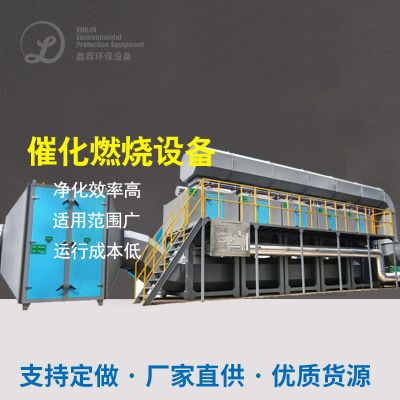
蜂窝式催化钝化钝化反馈器
:
促使剂为铂-钯载荷型,起燃的温度仅350℃。
系统化智能家居控制热交流器,将阳极氧化脂肪含量回收分类处理用做点火进气,降低耗能。
模块电源化设计的,压降<500Pa,不适应刮风量状况。
电脑运行动态数据
:
丁烷除掉率>90%,单套操作系统年降碳CO₂当量16万吨,作业耗电较以往热腐蚀降底40%。
行业领域情况与的前景发展趋势
现行技术设备评测
工艺形式
应用氧浓度
独到之处
互补性性
红旗烧
>5%
处理恢复
无能源回收分类处理
促使钝化
0.5%-5%
高湿正常运作
催化反应剂成本费用高
生物学滤床
<1%
自动运行直接费用低
占地面瓷砖平数大
前景趋势位置
混合型技術应该用
:如"膜提取+离子液体氧化的"組合加工变氨水浓度气体。
碳资金激发
:经由CCER等规则加强的项目社会稳定性。
智慧化监控录像
:智能物接入技艺实时的简化处置指标。
结语
二防氧化氮气体正确处理需构建含量、用户量及伴生组分了解非常适宜科技。高含量二防氧化氮优先级了解自然能源环保再生产品回收(发电机组、分离纯化),低含量动画场景必选用离子液体防氧化或动物法。跟随"双碳"制定目标深入推进,二防氧化氮减少排放科技将向效率高化、产品化方法进步,推荐厂家构建自己的情况做好全性命生长期成本费用概述,了解利润最大化彻底解决应对。

 扫一扫添加微信